一卷焊丝,是工地上最常见的耗材,焊工拿它接钢架、补铁板,没人会多看一眼。可在华中科技大学张海鸥团队的设备上,电弧把它一寸寸熔开、一层层堆高,金属还没凉透,锻轧就压了上去,铣刀跟着修形。最后长出来的,是航空、航天、核能领域用的大型金属构件。
据张海鸥回忆,为了这门手艺,美方企业前后多轮洽谈,报价从约8亿元一路加到约30亿元。最终未获中方同意。
一根焊丝,凭什么值30亿?这项技术,又凭什么卡住了大国制造的命门?
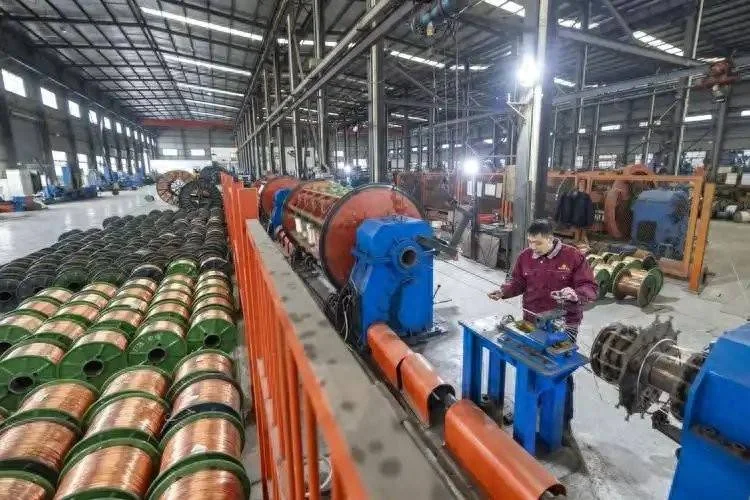
国际同行一度认为,这一下压不成先看老办法。飞机上一个大型钛合金承力件,传统上要过三道关。先铸,把金属熔了浇成毛坯。再锻,用巨型压机把毛坯里粗大的组织压碎、压实。最后铣,把多余的部分一刀刀切掉。
三道工序靠几拨设备分头完成,毛坯要在中间来回周转。三道关里,锻最要命。金属浇铸凝固时,内部会长出粗大的枝晶,还夹着气孔和微裂纹。零件看着是完整一块,里面并不瓷实,拿去扛飞机的重量是要出事的。
锻压就是专门治这个毛病的,所以大件锻造动辄要上万吨的力。金属3D打印也逃不掉这个毛病。电弧熔化焊丝堆出来的每一层,说白了都是一次小小的铸造,一样会长枝晶、留气孔。那能不能边堆边锻?
国际同行曾普遍认为,增材和锻压很难同步复合。熔池只有毫米级那么大,要在这么小的地方同时施压,设备大了伸不进去,小了压不出效果。
于是通行的做法,是先打印成形,再想办法补救。张海鸥团队盯上的是“时机”。
金属在凝固前沿、半固半液的那一瞬,变形抗力极低,这时只要施加很小的锻轧力,就能把枝晶打碎、把晶粒细化、把气孔压实,打出来的件能拿到锻件级别的组织。等它凉透了再去锻,就又得回到万吨级的蛮力上。
趁热打铁,村里铁匠都懂。难就难在,这个“热”的窗口只有毫秒级,人手根本跟不上,只能让机器在堆丝的同时同步压上去,铣削单元再顺手把形修出来。
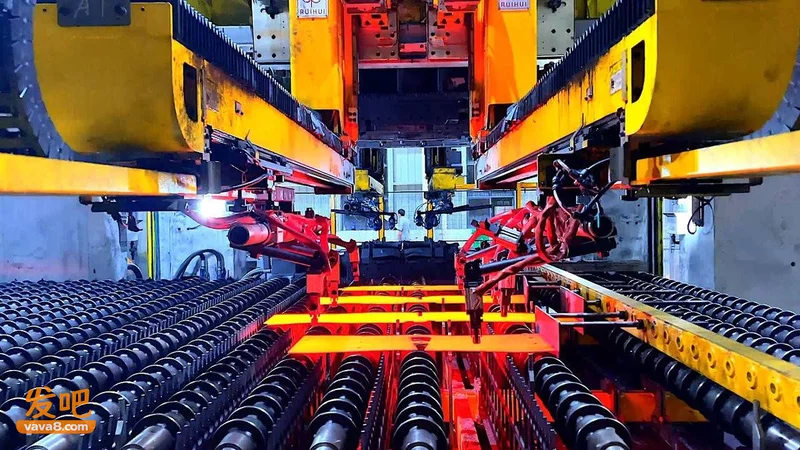
铸、锻、铣三道工序,就这样挤进了一台设备。这条路走得并不顺。张海鸥1995年从日本东京大学回国,2002年起带团队攻金属增材制造。
起初他们也跟着国际主流走激光熔化粉末的路线,做下去才发现,粉末太贵,大件又容易出气孔和裂纹,于是掉头转向电弧加焊丝。
换了路线,才有了后面“边铸边锻”的空间。2016年7月,这项技术通过湖北省科技成果鉴定。
由9位院士专家组成的鉴定委员会给出结论:整体达到国际领先水平,其中铸锻铣一体化属国际首创。别人觉得压不成的那一下,中国团队先压成了。
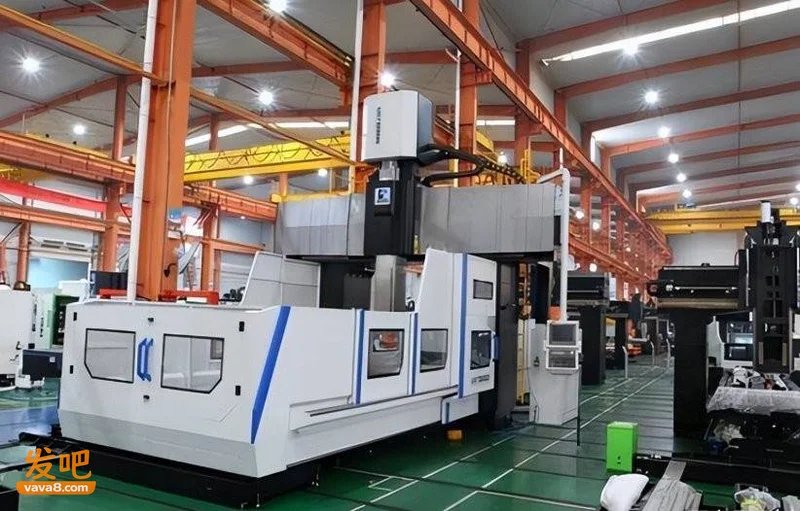
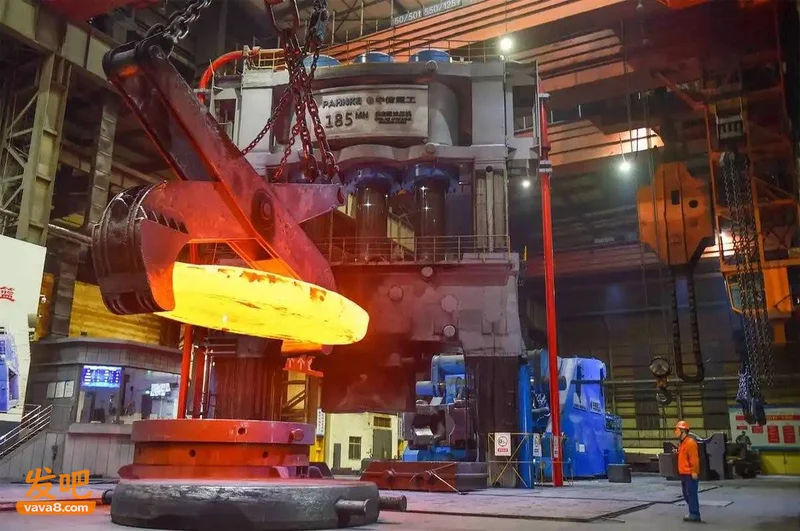
八万吨巨压,被一台设备绕了过去想知道这一下有多值钱,得先看它省掉了什么。老路子做大型航空锻件,离不开超大吨位的模锻压机。这种机器高过好几层楼,地基要往下挖得很深,投资以亿计,从开工到投产要熬好几年。
长期以来我国大型航空锻件依赖进口,飞机上最关键的承力大件曾需向外采购。直到2013年,中国二重的8万吨模锻水压机建成投产,我们才算有了自己的“重锤”。有了重锤,浪费照旧。
锻出来的毛坯要靠铣削切成零件,老工艺里毛坯九成以上都变成了切屑。据团队披露,这项新技术把材料利用率从不足10%提到了80%以上,制造成本降低约三分之二,周期也缩短到原来的几分之一。

换成大白话:同样十斤钛,过去九斤多被切成废屑扫走,留在零件上的不到一斤。
现在八斤以上都长在零件上。钛本来就是航空材料里的贵东西,省下的每一斤都是真金白银。同一个零件,花的钱只剩原来的三分之一左右,等的时间也短了一大截。原料这头也省。
电弧路线用的是焊丝,这是工业里最成熟、最普通的金属半成品之一,比激光路线用的球形金属粉末便宜得多。
设备是一台数控增材装备,占地和投资跟万吨压机产线比,完全不在一个量级。过去造大件,门槛是先要有一台国之重器级别的压机。
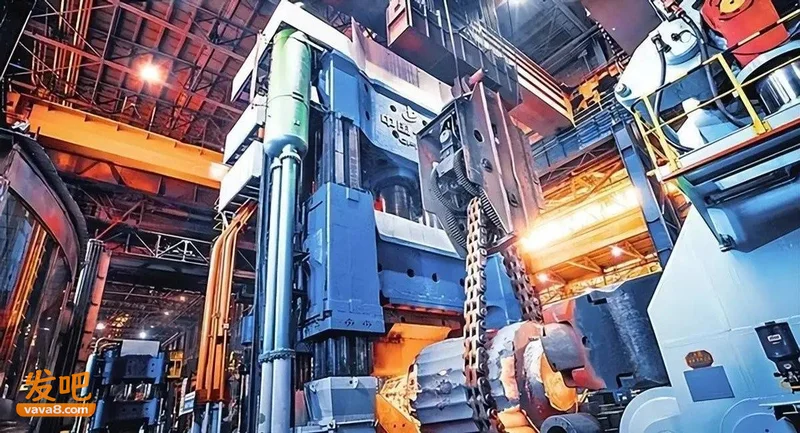
现在,门槛变成了会不会这套工艺。这笔账摆出来,有人坐不住就不奇怪了。据张海鸥回忆,美方企业曾多轮洽谈,想把这项技术买过去,报价从约8亿元一路加到约30亿元,最终也没有得到同意。对方为什么肯一再加价?
一家要大量制造大型金属件的企业,每做一个零件都要算料钱、机时钱和压机的折旧钱。
一套能省下大半材料、甩掉超大压机依赖的工艺,省下来的钱会跟着每一个零件、每一年的产量反复累积。开价往上加,说明他们把这笔账算得很清楚。几十年前,我们为了一个大锻件四处求人。
如今,是美方企业主动多轮洽谈、一再加价,求的还是造大锻件的办法。
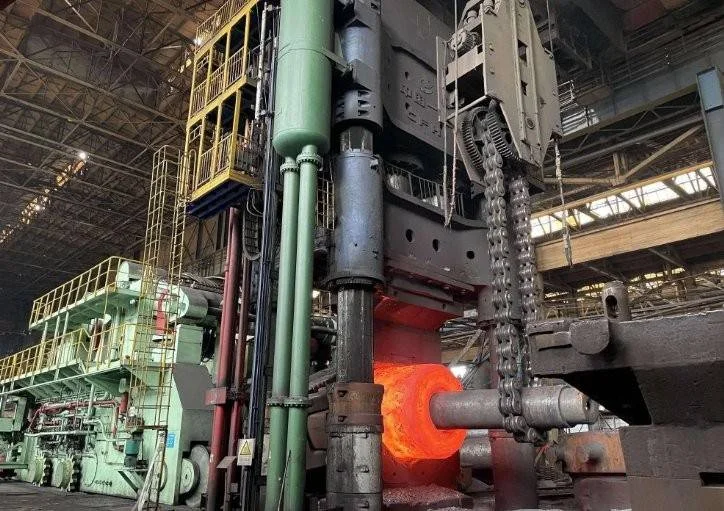
开价一加再加,2020年它进了限制出口目录买不走的东西,国家给它上了一道锁。2020年8月,商务部、科技部调整技术出口目录,把铸锻铣一体化金属3D打印技术列为限制出口类。2023年修订时,相关条目又进一步强化。限制出口的意思很直接:这门技术想出国门,先得拿到中国发的许可证。为什么要锁?看它用在哪儿就明白了。
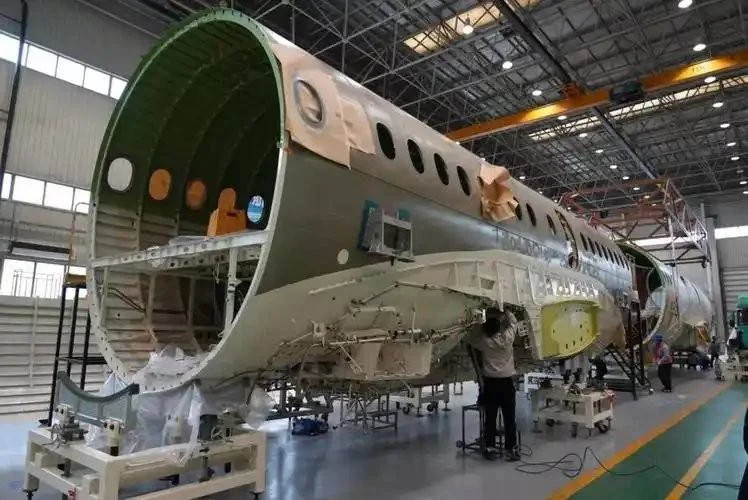
这项技术已经用于我国航空、航天、核能等领域的大型构件研制。这些领域的大件,个头大、受力重、坏不得,造得出、造得快、造得起,决定了飞机、火箭和核电装备能不能按自己的节奏往前走。
谁能用更少的料、更短的时间把这些大件做出来,谁手里就多一分底气。再把视线放到外面。西方航空工业的钛材长期依赖俄罗斯供应,2022年俄乌冲突后,波音、空客暂停从俄罗斯采购钛材,供应链一下子绷紧了。
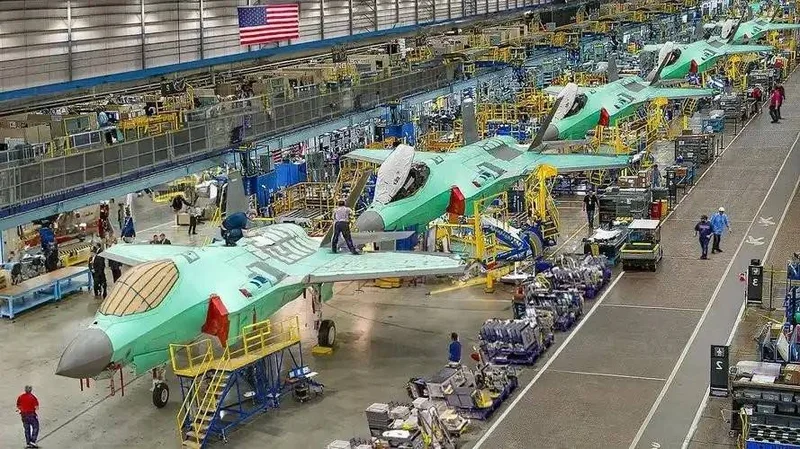
库存和别的来源还在,可钛从哪儿来已经成了难题,买来的钛能不能少浪费一点,就显得格外要紧。
据团队披露,一套能把材料利用率从不足10%提升至80%以上的工艺,放在这种处境里,分量不言自明。大洋彼岸也早有判断。美国商务部2021年更新关键与新兴技术清单,把先进制造(含增材制造)列了进去。
这是美国对自家技术的管控安排,但它清楚表明,在他们眼里,增材制造已是大国之间要争的高地。西方这些年的主力押在激光粉末路线上,做大件成本高、效率低。
而这块高地上最难的一招,边打印边锻造,是中国团队先拿下的。分寸也要拿准。限制出口管的是技术往外走要过许可这一关,并没有把谁全面封死。
可口子开不开、给谁开、开多大,决定权在中国手里。以前是别人决定卖不卖锻件给我们,现在轮到我们决定这门手艺给不给别人。所以,一根焊丝值钱的地方,在它背后那套把铸、锻、铣压进一台设备的工艺。
趁热那一压,让大件摆脱了对超大压机的依赖,也让原本要被切掉的大半钛材留在了零件上。
凭着这套本事,据张海鸥回忆,外方愿意把报价抬到约30亿元。也凭着这套本事,它被写进限制出口目录,成了航空、航天、核能大件制造里别人绕不开的一道关,这就是它卡住大国制造命门的分量。
工地上的焊工,今天还在用同样的焊丝接钢架。而在另一台设备上,电弧把焊丝一层层熔开,金属还没凉透,锻轧已经压了上去。当年要向别人求购的大件,就这样一层一层,在中国自己的机器上长了出来。